
Pubblicato: 16 giugno 2026
A cura di Yanwei Hu, esperto tecnico presso Cymber Metal.
Per i responsabili degli acquisti esteri, la parte più costosa di un profilo estruso in ottone personalizzato non è sempre l'ottone stesso.
Molto spesso, la vera decisione si cela in tre numeri:
Costo degli utensili. Quantità minima d'ordine (MOQ). Prezzo per ordini all'ingrosso.
Se questi tre valori non vengono calcolati insieme, un acquirente potrebbe approvare un profilo in ottone personalizzato troppo presto, pagare costi di stampo non necessari o scegliere una barra o un tubo in ottone standard quando un'estrusione personalizzata ridurrebbe in realtà i costi a lungo termine.
Presso Cymber Metal, forniamomateriali in ottoneDisponibili in diverse forme standard, tra cui barre tonde, barre esagonali, barre quadrate, tubi, nastri, lastre e profili estrusi in ottone personalizzati. Per gli acquirenti esteri, il nostro obiettivo non è semplicemente quello di offrire un prezzo unitario basso. Il vero valore aggiunto consiste nell'aiutarvi a scegliere il percorso produttivo più economico prima di investire nella realizzazione degli stampi.
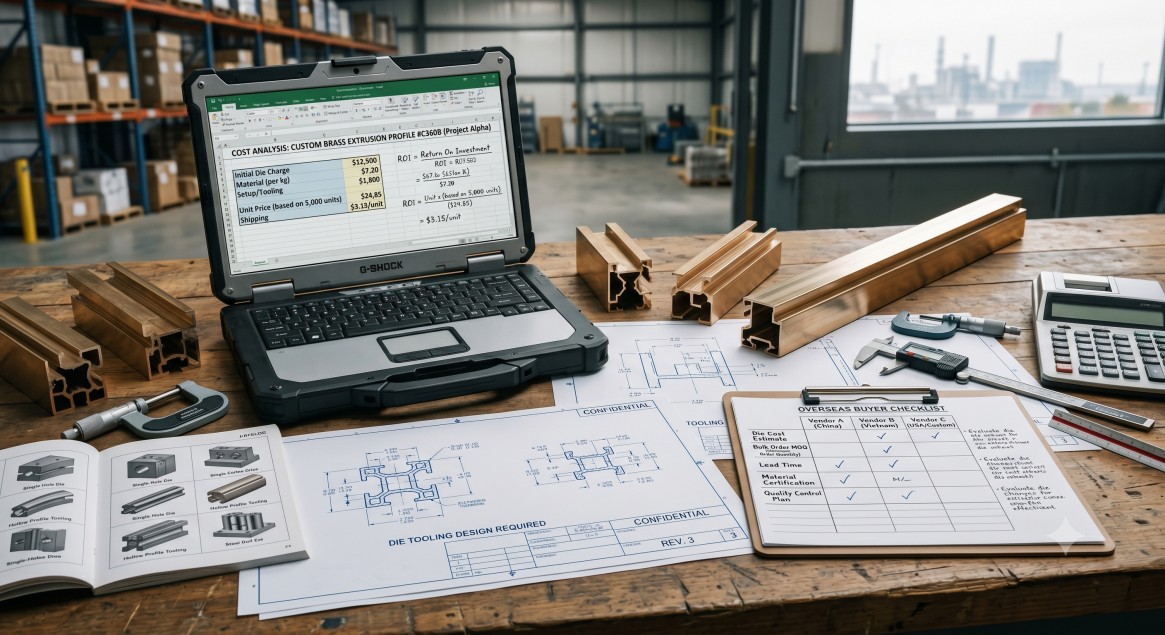
Perché il costo degli utensili è importante nell'approvvigionamento di estrusi di ottone
Quando la sezione trasversale non ha una forma standard, per realizzare un profilo estruso in ottone è necessario uno stampo dedicato. Questo stampo permette di creare geometrie personalizzate, come scanalature, canali, linee decorative, profili cavi quadrati, guide speciali, connettori, profili scorrevoli, sezioni architettoniche o componenti industriali in ottone.
Il costo degli utensili dipende generalmente da:
- Dimensioni del profilo e complessità della sezione trasversale
- Spessore della parete e raggio d'angolo
- Struttura cava o solida
- Tolleranza dimensionale
- Requisiti di finitura superficiale
- Difficoltà di estrusione di prova
- Volume di produzione previsto
Per un piccolo ordine singolo, il costo degli stampi può sembrare elevato. Per ordini ripetuti di grandi quantità, lo stesso costo degli stampi può diventare molto basso una volta ammortizzato su metri, chilogrammi o pezzi.
Il punto fondamentale è non chiedere: "Quanto costa lo stampo?"
La domanda migliore è:
"Quanto incide il costo degli stampi su ogni singolo pezzo finito, considerando il mio volume di ordini effettivo?"
La formula semplice che i responsabili degli acquisti dovrebbero utilizzare
Prima di approvare un profilo di estrusione in ottone personalizzato, calcola il costo totale in questo modo:
| Voce di costo | Cosa significa | Come ridurlo |
|---|---|---|
| Costo degli utensili | Costo una tantum per stampo o matrice | Semplificare la progettazione del profilo, utilizzare lo stampo esistente se disponibile, combinare la domanda annuale |
| Costo dei materiali | Costo della lega di ottone al kg o al metro | Scegli il grado appropriato, evita specifiche sovradimensionate non necessarie. |
| Costo MOQ | Quantità minima di produzione | Iniziate con una quantità di prova, negoziate una produzione a fasi. |
| Costo di lavorazione | Taglio, foratura, fresatura, finitura CNC | Ridurre le operazioni secondarie grazie a una migliore progettazione del profilo. |
| Costo della superficie | Lucidatura, spazzolatura, passivazione o placcatura | Abbinare la finitura all'applicazione reale, non solo all'aspetto |
| Costo di imballaggio/spedizione | Imballaggio e logistica per l'esportazione | Ottimizzare lunghezza, peso e disposizione di cartoni/casse |
Una formula utile per lavorare è:
Costo totale di approvvigionamento = Costo degli utensili + Costo dei materiali + Costo di lavorazione + Trattamento superficiale + Imballaggio + Trasporto
Ma il numero più importante è:
Costo unitario dopo l'attrezzaggio = Costo totale di approvvigionamento / Quantità totale utilizzabile
È qui che molti progetti di estrusione personalizzati diventano sorprendentemente convenienti.
Esempio: perché il MOQ modifica il costo reale degli utensili
Ipotizziamo che il costo degli stampi per un profilo di estrusione in ottone personalizzato sia di 800 dollari USA.
- Se l'ordine di prova è di soli 200 metri, il costo degli stampi si aggiunge a 4,00 USD al metro, prima del materiale e della lavorazione.
- Se l'ordine raggiunge i 2.000 metri, il costo degli stampi aumenta di soli 0,40 dollari al metro.
- Se il progetto prevede la realizzazione di 10.000 metri all'anno, il costo degli stampi diventa pressoché trascurabile.
Ecco perché Cymber Metal spesso aiuta gli acquirenti a confrontare tre opzioni prima di confermare il percorso di produzione:
- Profilo di estrusione personalizzato
- Lavorazione di barre di ottone
- Realizzazione a partire da tubi di ottone senza saldatura o tubi di ottone a sezione quadrata.
Per alcuni progetti, l'estrusione diretta è la soluzione migliore fin dal primo ordine. Per altri, la lavorazione daBarra tonda in ottone C36000 ad alta lavorabilità or Barra esagonale in ottone C36000 ad alta lavorabilitàpuò essere più intelligente durante la fase di prototipazione o di validazione a basso volume.
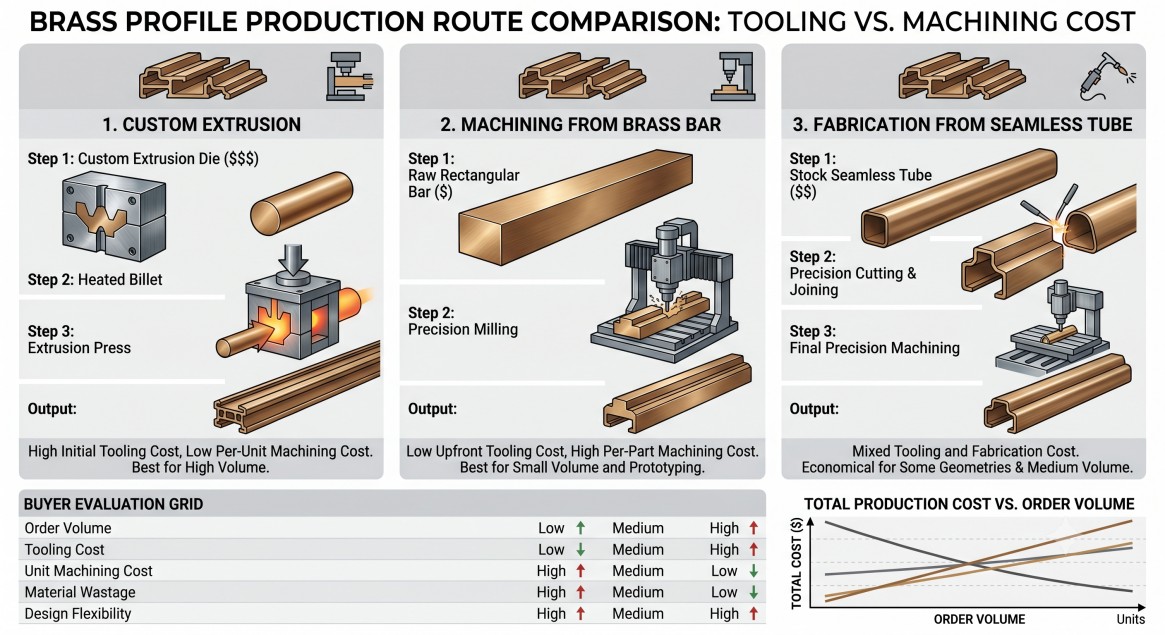
Quando l'estrusione di ottone personalizzata è la scelta migliore
L'estrusione di ottone su misura diventa interessante quando il profilo è richiesto ripetutamente e la forma può ridurre le lavorazioni secondarie.
Esempi tipici includono:
- Ringhiere decorative in ottone e finiture architettoniche
- Profili di connettori elettrici in ottone
- Sezioni relative a strumenti e hardware
- Componenti in ottone per applicazioni marine
- Guide e binari di scorrimento
- Telai, supporti e profili strutturali in ottone
- Profili quadrati o cavi in ottone personalizzati
- Componenti di precisione in ottone che, se ricavati da una barra piena, comporterebbero uno spreco eccessivo di materiale.
Se il componente finale richiede ripetute operazioni di fresatura, scanalatura, foratura o sagomatura dei bordi, un'estrusione personalizzata può ridurre gli sprechi di materiale e le ore di lavorazione.
Per le applicazioni basate su profili, Cymber può supportareEstrusioni in ottone resistenti di forme specialiEProduzione personalizzata di tubi quadrati/sagomati in ottonebasato sui disegni del cliente.
Quando una barra di ottone o un tubo di ottone senza saldatura risultano più economici
L'estrusione personalizzata non è sempre il primo passo.
Nelle fasi iniziali dello sviluppo del prodotto, per piccoli lotti di ricambi o in presenza di una domanda annua incerta, le scorte standard possono ridurre il rischio finanziario.
Scegli la barra in ottone quando:
Il componente è piccolo, solido, corto o sottoposto a lavorazioni meccaniche di precisione. La barra di ottone C36000 è spesso una scelta pratica per componenti torniti di precisione, raccordi, perni, inserti, boccole, componenti per valvole e parti metalliche.
Le opzioni Cymber correlate includonoBarra tonda in ottone C36000, Barra esagonale in ottone C36000EBarra quadrata in ottone C36000.
Scegli il tubo in ottone senza saldatura quando:
La parte è cava, rotonda, utilizzata per applicazioni di fluido, scambio termico, decorative, di strumentazione o strutturali. Se il profilo richiesto è vicino a un tubo, iniziando conTubo tondo in ottone senza saldatura C26000potrebbe essere più economico rispetto alla realizzazione di uno stampo personalizzato.
Scegliete la striscia o la piastra in ottone quando:
Il componente viene stampato, piegato, formato, tagliato o assemblato da materiale piano. Per terminali di connessione, pannelli decorativi, componenti stampati e cicli di produzione flessibili,Striscia di ottone C26000 di ampia larghezzaoppure una lastra di ottone può ridurre la complessità degli utensili.
Come ridurre i costi degli stampi per l'estrusione dell'ottone
1. Invia un disegno prima di chiedere il prezzo unitario
Un prezzo unitario senza un disegno è solitamente una stima.
Per i profili estrusi in ottone su misura, un disegno utile dovrebbe includere:
- forma della sezione trasversale
- larghezza e altezza complessive
- Spessore della parete
- Raggio interno ed esterno
- Requisito di tolleranza
- Grado di conformità
- Finitura superficiale
- Lunghezza richiesta
- Quantità annua stimata
- Domanda finale
Grazie a questi dettagli, Cymber può valutare se il profilo necessita di una nuova matrice, se è possibile utilizzare una matrice simile già esistente oppure se è preferibile produrlo partendo da barra, tubo, nastro o piastra.
2. Evitare tolleranze troppo ristrette laddove non siano necessarie.
Le tolleranze ristrette aumentano la difficoltà di realizzazione degli stampi, il rischio di estrusione di prova e i costi di ispezione.
Ad esempio, una modanatura decorativa in ottone potrebbe non richiedere la stessa tolleranza dimensionale del profilo di un connettore elettrico. Un componente di ferramenta nautica potrebbe necessitare di maggiore resistenza alla corrosione e robustezza rispetto a una precisione superficiale a specchio.
Se la tolleranza non è funzionale, allentarla può ridurre i costi di attrezzaggio e di lavorazione.
3. Progettare in base allo spessore pratico delle pareti
Pareti molto sottili, angoli acuti e spessori irregolari possono rendere l'estrusione meno stabile.
Una sezione trasversale più equilibrata spesso migliora:
- Morire la vita
- Resa di estrusione
- Qualità della superficie
- Rettilineità
- Coerenza dimensionale
- Costo al metro
Piccole modifiche progettuali possono ridurre sia i costi di attrezzaggio che il tasso di scarto.
4. Combinare la strategia di ordine di prova e quella di ordine all'ingrosso
Per i nuovi progetti, la procedura di appalto più pratica è spesso la seguente:
Revisione del prototipo o del disegno → Stampaggio di prova ed estrusione del campione → Conferma del piccolo lotto → Ordine in serie dopo l'approvazione dell'assemblaggio
Questo approccio aiuta l'acquirente a evitare di pagare i costi di un ordine all'ingrosso prima che il profilo sia stato verificato.
Per ordini ripetuti, Cymber può quotare separatamente il costo degli utensili dal costo dei materiali, semplificando così per il team acquisti la dimostrazione al cliente di come varia il costo unitario in base ai diversi volumi di produzione.
5. Utilizzare i moduli azionari esistenti quando è opportuno
Il profilo più economico a volte non è quello personalizzato. Potrebbe trattarsi di un tubo, una barra o una striscia di ottone standard con una leggera lavorazione meccanica.
Ecco perché Cymber non invia ogni disegno direttamente all'estrusione. Prima valutiamo il percorso di produzione.
Se il vostro disegno può essere realizzato più velocemente utilizzando barre o tubi di ottone, ve lo comunicheremo. Se l'estrusione risulta più economica per ordini di grandi quantità, vi mostreremo chiaramente i costi degli stampi e dei materiali.
Anche la scelta della lega di ottone influisce sul prezzo.
La qualità dell'ottone è importante perché la lavorabilità, la resistenza, la resistenza alla corrosione e il comportamento in fase di formatura sono diversi.
| Lavorazione dell'ottone | Uso comune | Nota di approvvigionamento |
|---|---|---|
| Ottone C36000 ad alta lavorabilità | Componenti CNC, raccordi, inserti, ferramenta di precisione | Ottima lavorabilità; ideale per componenti in barra. |
| Cartuccia in ottone C26000 | Lamiera, nastro, tubo, elementi decorativi e sagomati | Buona duttilità e comportamento di formatura |
| C28000 / Metallo Muntz | Applicazioni marine e architettoniche | Ideale per determinati requisiti di resistenza alla corrosione e strutturali. |
| C38500 ottone architettonico | Profili e estrusi decorativi | Spesso utilizzato per sezioni architettoniche |
| H59 / H62 / H65 / H70 | Profili, barre, tubi e lamiere in ottone di uso generale | Tipi comuni cinesi per forniture industriali |
Un prezzo inferiore delle materie prime non sempre si traduce nel costo di progetto più basso. Una lega di ottone con una migliore lavorabilità può ridurre i tempi di lavorazione CNC. Una lega con una migliore formabilità può ridurre gli scarti. Una lega di estrusione migliore può migliorare le prestazioni dello stampo.
Per questo motivo Cymber valuta congiuntamente lega, forma e processo.
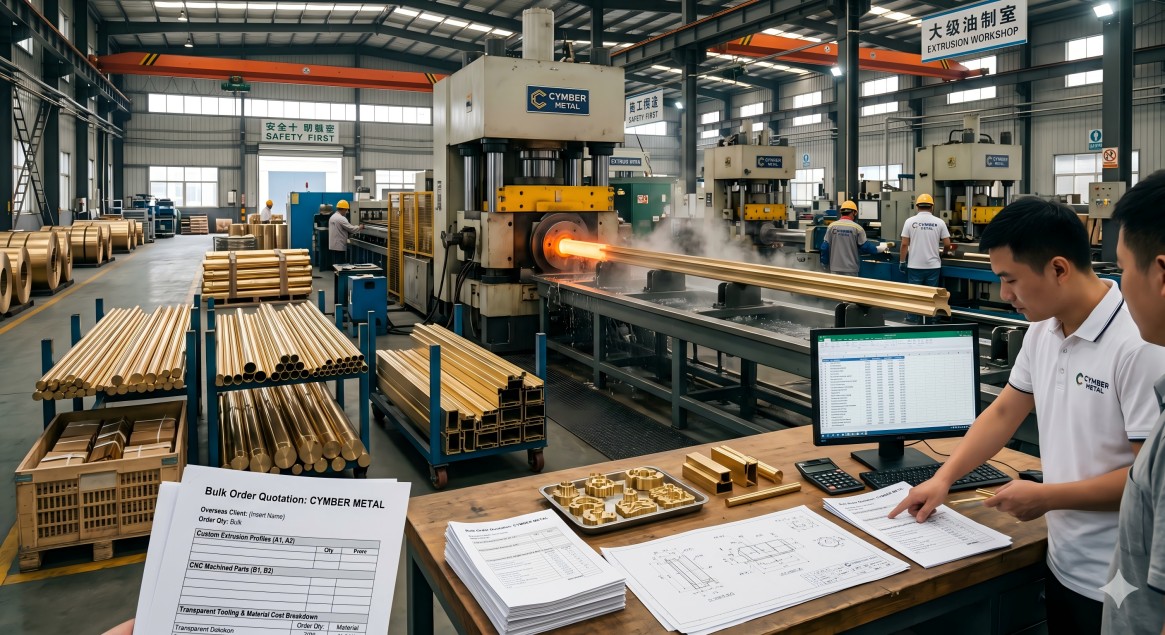
Perché Cymber Metal è la soluzione ideale per progetti personalizzati con profili in ottone.
Per gli acquirenti esteri, la flessibilità conta più di un bel preventivo.
Cymber Metal è in grado di supportare progetti personalizzati di profili estrusi in ottone da diverse prospettive:
- Fornitura di ottone in barre, tubi, lastre, nastri e profilati speciali
- Revisione dei disegni per la riduzione dei costi di attrezzaggio.
- Preventivo per profilo di estrusione personalizzato
- Confronto tra percorsi di produzione alternativi
- Supporto per taglio, lavorazione e trattamento delle superfici
- Fornitura all'ingrosso e imballaggio per l'esportazione
- Preventivo trasparente con separazione tra costi di attrezzatura e costi dei materiali.
Il nostro vantaggio è che non siamo limitati a un solo tipo di prodotto. Se il vostro disegno non è adatto all'estrusione nella prima fase, possiamo valutare alternative come barre di ottone, tubi di ottone senza saldatura, nastri di ottone o lavorazioni CNC prima che investi in attrezzature.
Ciò è particolarmente utile per gli importatori, gli acquirenti OEM e i team di approvvigionamento basati su progetti, che necessitano di controllare sia i costi iniziali che il costo unitario finale.
Cosa ci serve da te per un preventivo trasparente in 24 ore
Per aiutare il tuo team a lavorare più velocemente, inviaci il disegno del tuo profilato in ottone e le informazioni di base per l'acquisto.
Si prega di includere:
- Disegno 2D o 3D
- Grado della lega di ottone, se specificato
- Lunghezza richiesta
- Finitura superficiale
- Quantità stimata per la prova
- Quantità annua stimata
- Applicazione o utilizzo finale
- Paese o porto di destinazione, se è necessario un preventivo per il trasporto merci.
Una volta ricevuto il disegno, Cymber Metal può esaminare il profilo e fornire un preventivo trasparente entro 24 ore, comprensivo di costi di attrezzaggio, costi dei materiali e percorso di produzione consigliato.
Se è disponibile un'opzione a minor rischio, come la lavorazione da barra di ottone o l'utilizzo di un tubo di ottone senza saldatura, ve lo segnaleremo prima dell'approvazione dello stampo.
Conclusioni
Ridurre i costi degli stampi per l'estrusione dell'ottone non significa obbligare il fornitore ad abbassare il costo dello stampo.
Significa scegliere il percorso produttivo giusto.
Per piccoli ordini di prova, barre, tubi o nastri di ottone possono contenere i rischi. Per ordini di grandi quantità ripetuti, i profili di estrusione di ottone personalizzati possono ridurre gli sprechi di lavorazione e abbassare il prezzo unitario a lungo termine.
La decisione di acquisto più intelligente non è sempre quella che prevede il preventivo più basso al primo tentativo. È piuttosto la soluzione che garantisce il costo più basso dopo aver considerato congiuntamente attrezzature, quantità minima d'ordine (MOQ), materiali, lavorazione e tempi di consegna.
Inviate il disegno del vostro profilo speciale in ottone a Cymber Metal. Vi aiuteremo a confrontare i costi di attrezzaggio, il quantitativo minimo d'ordine (MOQ) e i prezzi per ordini all'ingrosso, quindi vi forniremo un preventivo chiaro entro 24 ore.
Scopri di più sui materiali in ottone di Cymber:https://www.cymbermetal.com/brass/
FAQ
Come posso ridurre i costi degli stampi per l'estrusione dell'ottone?Il modo migliore è semplificare la sezione trasversale del profilo, evitare tolleranze troppo strette, verificare lo spessore pratico della parete e confrontare l'estrusione personalizzata con alternative come barre di ottone o tubi di ottone senza saldatura prima di aprire lo stampo.
L'estrusione di ottone su misura è sempre più economica della lavorazione da barra di ottone?No. Per piccole quantità o prototipi iniziali, la lavorazione da barra di ottone può essere più economica perché evita i costi di attrezzaggio. Per ordini di grandi quantità ripetuti, l'estrusione personalizzata può ridurre gli sprechi di materiale e i tempi di lavorazione.
Quali informazioni sono necessarie per un preventivo per un profilo in ottone?Un fornitore in genere necessita del disegno, della lega, della lunghezza, della tolleranza, della finitura superficiale, della quantità di prova, del volume annuo e dell'applicazione. Questi dettagli consentono di calcolare con precisione i costi degli utensili e dei materiali.
Qual è la relazione tra MOQ e costo degli stampi?Minore è il quantitativo minimo d'ordine (MOQ), maggiore è il costo di attrezzaggio per pezzo o per metro. All'aumentare del volume d'ordine, il costo di attrezzaggio viene ripartito su una maggiore quantità di materiale, riducendo il costo unitario effettivo.
Cymber può fornire preventivi separati per i costi degli utensili e dei materiali?Sì. Cymber è in grado di fornire un preventivo trasparente che separa i costi di attrezzaggio, i costi dei materiali e i costi di lavorazione, aiutando gli acquirenti esteri a valutare con maggiore chiarezza gli ordini di prova e gli ordini all'ingrosso.
Pronti a ridurre i costi e il rischio di quantitativi minimi d'ordine (MOQ) per gli stampi di estrusione in ottone?
Inviaci il tuo disegno e il volume annuo di produzione. Entro 24 ore ti forniremo un confronto trasparente tra estrusione personalizzata, barra di ottone e tubo senza saldatura.
Contattaci per un preventivo per profili estrusi in ottone.
Data di pubblicazione: 16 giugno 2026