
Pubblicato: 26 gennaio 2026
A cura di: JunLiang Zhou, analista senior del settore metallurgico
L'ottone si distingue come una delle leghe di rame più facili da lavorare per i meccanici: è spesso il primo materiale che le nuove officine tagliano quando impostano i parametri CNC. Grazie all'eccellente formazione del truciolo, alle alte velocità e alle splendide finiture lucide, l'ottone offre un'elevata produttività e una bassa usura degli utensili. Nel 2026, la domanda di componenti di precisione in ottone per rubinetteria, connettori elettrici, accessori per il settore automobilistico e ferramenta decorativa si manterrà elevata, trainata dalla ripresa del settore edile e dalle infrastrutture di ricarica per veicoli elettrici.
Questa guida specifica si concentra sulla lavorazione dell'ottone: gradi comuni, processi ottimali, vantaggi/sfide, consigli pratici, raccomandazioni sugli utensili ed esempi concreti. Che si tratti di produzione in serie o di prototipi, queste informazioni vi aiuteranno a ottenere costantemente pezzi puliti e privi di bave.
ComuneOttoneLivelli per la lavorazione CNC
La scelta dell'ottone dipende dalla lavorabilità, dalla resistenza meccanica e dalla resistenza alla corrosione:
- C36000 (Ottone a lavorabilità migliorata)→ Lo standard di riferimento: classificazione di lavorabilità al 100%, con piombo per una rottura del truciolo superiore. Ideale per raccordi e valvole ad alto volume.
- C26000 (Ottone della cartuccia)→ Buona formabilità e resistenza, opzione senza piombo per la lavorazione a freddo. Comunemente utilizzato nei bossoli delle munizioni e nei componenti stampati.
- C28000 (Muntz Metal)→ Maggiore resistenza per le parti strutturali, pur mantenendo un'ottima lavorabilità.
- C46400 (Ottone navale)→ Maggiore resistenza alla corrosione per applicazioni marine.
- Opzioni senza piombo (ad esempio, C69300, ottone ecologico)→ Sempre più apprezzato per l'acqua potabile e la conformità alla direttiva RoHS.
Suggerimento rapidoPer la massima produttività, iniziate con C36000. Passate alla versione senza piombo per ottemperare alle normative: con gli utensili moderni la lavorazione risulta pressoché identica.
Processi di lavorazione adatti per l'ottone
L'ottone eccelle nella maggior parte delle operazioni CNC:
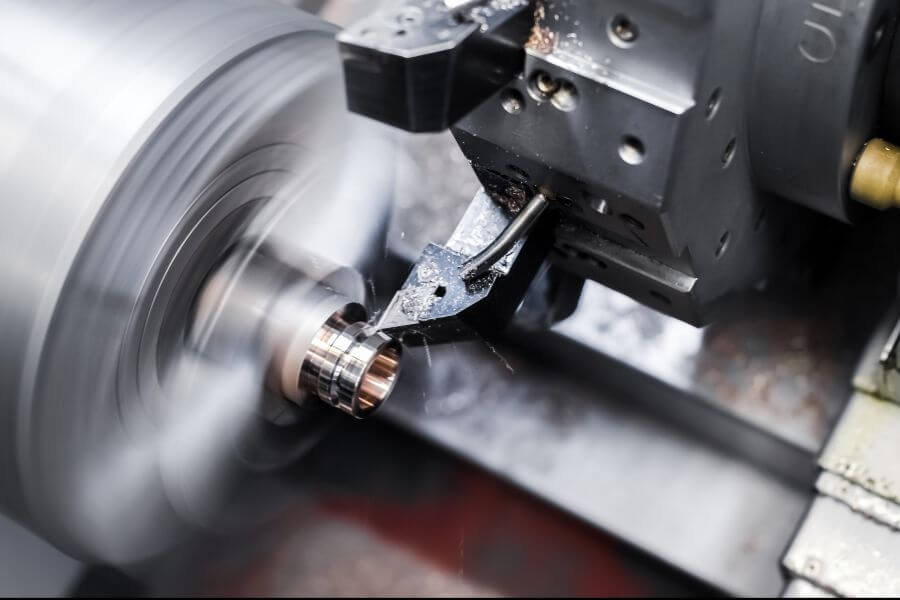
- Tornitura CNC— Ideale per alberi, raccordi e pezzi rotondi — consente velocità elevate.
- Fresatura CNC— Ideale per geometrie complesse, fessure e tasche.
- Lavorazione meccanica di tipo svizzero— Ideale per pin e connettori di piccole dimensioni e ad alta precisione.
- Foratura e filettatura— Filettature pulite con bave minime.
- Levigatura/Lucidatura— È facile ottenere finiture a specchio dopo la lavorazione.
-
Vantaggi della lavorazione dell'ottone
- Lavorabilità di altissimo livello— I trucioli corti e fragili riducono la formazione di nidi e facilitano l'evacuazione.
- Velocità/avanzamenti elevati— In molti casi, è fino a 3-5 volte più veloce dell'alluminio.
- Finiture superficiali eccellenti— La lucentezza naturale si lucida facilmente.
- Buona resistenza alla corrosione— Soprattutto l'ottone navale in ambienti umidi.
- proprietà antimicrobiche— Ideale per superfici delicate come le maniglie delle porte.
Sfide e soluzioni pratiche
L'ottone è un materiale che non dà problemi, ma fate attenzione a questi aspetti:
- Preoccupazioni relative al contenuto di piombo (C36000)→ Utilizzare sistemi di aspirazione delle polveri e valutare alternative senza piombo per motivi di salute e normativi.
- Irritazione sui fili→ Applicare abbondantemente il liquido di raffreddamento e utilizzare rubinetti rivestiti.
- Incrudimento (nelle leghe non lavorabili a macchina libera)→ Passaggi leggeri e costanti.
- Sbavature sui bordi→ Minimo con fresatura in salita e utensili affilati.
Consiglio da professionistaUtilizzare sempre un liquido refrigerante: anche un getto d'aria compressa può essere utile, ma l'emulsione previene le macchie e prolunga la durata degli utensili.
-
Considerazioni e suggerimenti di progettazione
- Tolleranze: ±0,005 mm regolarmente ottenibile; maggiore precisione con il controllo della temperatura.
- Spessore della parete: Minimo 0,8 mm per la stabilità.
- Raggi: Almeno 0,3 mm per facilitare i percorsi utensile.
- Fili: Progettato per la martellatura a rullo, ove possibile, per una maggiore velocità e resistenza.
- FinitureSpecificare fin da subito la lucidatura o la placcatura per ottimizzare i costi.
Raccomandazioni relative a strumenti e parametri
- Materiale per utensili: Carburo non rivestito per la maggior parte; rivestimento diamantato per volumi elevati.
- Parametri di esempio (C36000, fresa a candela da 10 mm):
- Mandrino: 10.000-15.000 giri/minuto
- Avanzamento: 2.000-4.000 mm/min
- Profondità: 1-3 mm assiale
- refrigerante: Si consiglia l'allagamento: previene lo scolorimento.
-
Applicazioni nel mondo reale
- Raccordi e valvole idrauliche
- Terminali e connettori elettrici
- Ingranaggi e serrature di precisione
- Ferramenta decorativa e strumenti musicali
- Sensori e elementi di fissaggio per autoveicoli
Fattori di costo e sostenibilità nel 2026
L'ottone rimane un materiale conveniente (circa 6-9 dollari/kg a seconda della qualità), con un ottimo valore di recupero come rottame. Le leghe senza piombo stanno guadagnando terreno per le certificazioni di bioedilizia.
Considerazioni finali
La lavorazione dell'ottone offre una delle migliori produttività e finiture tra i metalli non ferrosi. Con la giusta qualità e configurazione, otterrete pezzi affidabili e di alta qualità a ogni ciclo di produzione.
Pronti a iniziare il vostro progetto in ottone? Scaricate il nostro catalogo aggiornato delle leghe di ottone per verificare la disponibilità a magazzino e le specifiche, oppure contattate il nostro team per preventivi personalizzati e supporto per la lavorazione.
-
Data di pubblicazione: 26 gennaio 2026