
Data di pubblicazione: 10 luglio 2026
Autore: Hu Yanwei, esperto tecnico di Cymber Metal
Risposta rapida
Il quantitativo minimo d'ordine (MOQ) e il prezzo dei profili estrusi in ottone personalizzati dipendono da diversi fattori, oltre al peso totale dell'ordine. I fornitori valutano in genere la qualità dell'ottone, l'area della sezione trasversale, la complessità del profilo, le dimensioni del lingotto, la resa di estrusione, la struttura dello stampo, le tolleranze, la rettilineità, la lunghezza, la finitura superficiale e i requisiti di lavorazione secondaria. Il costo degli utensili viene solitamente addebitato separatamente per un nuovo profilo, mentre il prezzo unitario per la produzione in serie viene calcolato in base al costo del materiale, all'utilizzo del metallo, alla difficoltà di estrusione, alla lavorazione, al controllo qualità e all'imballaggio. Gli acquirenti possono ridurre il rischio di approvvigionamento inviando un disegno 2D completo, un modello 3D, i requisiti della lega, la domanda annua e le tolleranze accettabili prima di richiedere un preventivo.
Perché i prezzi delle estrusioni di ottone personalizzate sono spesso fraintesi
Di solito è possibile fornire un preventivo per una barra o un tubo di ottone standard utilizzando una tabella di dimensioni preesistente. Un'estrusione personalizzata è diversa perché il fornitore deve prima stabilire se il profilo può essere estruso in modo uniforme e se è necessario un nuovo stampo.
Due profili con lo stesso peso al metro possono avere costi di produzione molto diversi. Un semplice profilo rettangolare pieno può essere facile da realizzare, mentre un profilo cavo a parete sottile con scanalature profonde, spessore della parete non uniforme o raggi di curvatura stretti può richiedere uno stampo più complesso, più prove e una resa produttiva inferiore.
Gli acquirenti valutanoestrusioni di ottone personalizzate di forme specialiPertanto, è opportuno confrontare l'intero processo produttivo, e non solo il prezzo al chilogrammo indicato.
Che cosa sono i profili di estrusione in ottone personalizzati?
I profili di estrusione in ottone personalizzati vengono prodotti forzando un lingotto di ottone riscaldato attraverso una matrice appositamente progettata. La matrice crea un profilo continuo con la sezione trasversale desiderata, che può quindi essere raddrizzato, tagliato, trafilato, lavorato, lucidato o trattato superficialmente.
I moduli di profilo più comuni includono:
- Profili pieni piatti, quadrati, rettangolari e sagomati
- Profili cavi in ottone
- Sezioni relative a canali, binari e guide
- Rifiniture architettoniche e profili decorativi
- Profili di contatto elettrici e meccanici
- Profili con scanalature, nervature, fessure o elementi di montaggio
- Lamiere quasi definitive per componenti lavorati a CNC
Rispetto alla lavorazione di una forma complessa partendo interamente da una grande barra di ottone, l'estrusione può ridurre la quantità di materiale asportato e i tempi di lavorazione quando il volume degli ordini è sufficiente.
Forniture di metalli CYMBERprofili in ottone estruso e prodotti in lega di ottoneper applicazioni industriali, architettoniche, elettriche e di lavorazione su misura.
Quali fattori determinano il quantitativo minimo d'ordine (MOQ) per i profili in ottone estruso personalizzati?
Non esiste un quantitativo minimo d'ordine (MOQ) universale per ogni estrusione di ottone personalizzata. Il fornitore calcola in genere il lotto minimo economicamente vantaggioso in base a diversi fattori di produzione.
1. Requisiti per le presse per billette ed estrusione
Le dimensioni del profilo e l'area della sezione trasversale determinano il diametro del billetta e la pressa di estrusione più adatta. Una produzione deve utilizzare una quantità di materiale in billetta sufficiente a coprire i costi di allestimento della pressa, le estremità della billetta, il materiale di prova, le perdite di prodotto e la lunghezza di estrusione stabile.
Un ordine di dimensioni molto ridotte potrebbe essere tecnicamente possibile, ma economicamente inefficiente perché le perdite di allestimento si distribuiscono su un numero troppo esiguo di chilogrammi di prodotto finito.
2. Disponibilità di gradi di ottone
Le leghe di ottone più comuni possono essere più facili da programmare rispetto a quelle meno comuni o specifiche per un progetto. Se un fornitore ha già in magazzino un lingotto di ottone adatto, la quantità iniziale può essere più flessibile.
Se il grado richiesto necessita di una fusione dedicata o di un lingotto speciale, il quantitativo minimo d'ordine (MOQ) effettivo può aumentare significativamente.
3. Peso del profilo al metro
Un profilo pesante raggiunge il quantitativo minimo di produzione con un numero inferiore di metri. Un profilo leggero e a parete sottile potrebbe richiedere una lunghezza di estrusione molto maggiore per raggiungere lo stesso peso totale.
Per questo motivo, gli acquirenti devono fornire sia la quantità richiesta in pezzi sia il consumo annuo previsto.
4. Prova dello stampo e stabilità del processo
Una nuova matrice richiede in genere un'estrusione di prova. Il fornitore potrebbe dover regolare le dimensioni della matrice, il flusso del metallo o i parametri di processo prima di produrre profili accettabili.
Le forme complesse possono richiedere una maggiore quantità di materiale di prova, aumentando la quantità economica del primo ordine.
5. Elaborazione secondaria
Taglio, foratura, fresatura, lucidatura, placcatura e confezionamento individuale possono comportare requisiti di lotto separati. Il quantitativo minimo d'ordine (MOQ) per l'estrusione e quello per i pezzi finiti non sempre coincidono.
| fattore MOQ | Perché influisce sull'ordine | Informazioni che gli acquirenti dovrebbero fornire |
|---|---|---|
| Grado ottone | Determina la disponibilità di alloggi | Grado o alternative approvate |
| Sezione trasversale | Determina i requisiti della pressa e dello stampo | Disegno bidimensionale quotato |
| Peso al metro | Influisce sulla durata totale della produzione | Peso calcolato o stimato |
| Evoluzione del profilo | Influisce sulla perdita di prova e sulla resa di estrusione | Modello 3D e caratteristiche critiche |
| Lunghezza dell'ordine | Influisce sul taglio e sulla raddrizzatura | Lunghezza del pezzo e tolleranza |
| Operazioni secondarie | Crea requisiti di configurazione aggiuntivi | Elenco completo dei processi |
| Domanda annuale | Aiuta ad ammortizzare gli utensili e l'allestimento | Previsioni mensili o annuali |
Come si calcola il costo degli stampi per l'estrusione dell'ottone?
Il costo degli stampi comprende la progettazione, la produzione e la preparazione dello stampo per estrusione. Non va confuso con il costo del materiale dell'ordine all'ingrosso.
Profili solidi semplici
I profili pieni con una distribuzione equilibrata dello spessore delle pareti e ampi raggi di curvatura degli angoli richiedono solitamente attrezzature più semplici. La produzione degli stampi e le prove di regolazione sono in genere più prevedibili.
Tra gli esempi si possono citare barre semplici, profili piatti, canali e sezioni decorative non complesse.
Profili cavi e semicavi
I profili cavi richiedono un controllo del flusso del metallo più complesso. La progettazione dell'utensile deve creare la cavità interna mantenendo lo spessore della parete e la stabilità dimensionale.
I costi di attrezzaggio e i rischi di prova sono pertanto generalmente superiori rispetto a quelli di un profilo solido comparabile.
Profili asimmetrici complessi
I profili con scanalature profonde, linguette sottili, distribuzione di massa non uniforme o diverse dimensioni critiche possono subire torsioni, flessioni o un flusso di metallo irregolare.
Questi profili potrebbero richiedere ulteriori interventi di progettazione, correzioni dello stampo ed estrusione di prova.
Il costo dello stampo non rappresenta l'intero costo di sviluppo.
Prima di approvare un nuovo stampo, gli acquirenti dovrebbero chiedere se il preventivo include:
- Progettazione e produzione di stampi
- Estrusione di prova iniziale
- Correzione dello stampo
- campioni del primo articolo
- Taglio o lavorazione del campione
- Rapporto di ispezione
- Manutenzione degli utensili
- Proprietà degli strumenti
- Periodo di conservazione
- Condizioni di sostituzione
Un preventivo basso per gli stampi potrebbe non includere tutti questi elementi. L'acquirente dovrebbe confrontare l'intero ambito di sviluppo.
| elemento di utensile | Scopo tipico | Domanda dell'acquirente |
|---|---|---|
| Progettazione dello stampo | Controlla la geometria del profilo e il flusso del metallo | La revisione del progetto è inclusa? |
| Produzione di stampi | Produce l'utensile di estrusione fisico | Si tratta di una nuova matrice dedicata? |
| Estrusione di prova | Verifica la fattibilità del profilo | Quanto materiale di prova è incluso? |
| Correzione dello stampo | Regola le dimensioni e il flusso del metallo | Sono inclusi i cicli di correzione? |
| Esempio del primo articolo | Conferma il profilo approvato | Quanti campioni verranno forniti? |
| Manutenzione degli utensili | Mantiene la coerenza della produzione | Chi paga la manutenzione ordinaria? |
| Proprietà degli strumenti | Definisce i diritti di produzione futuri | L'acquirente è proprietario degli utensili? |
| Deposito attrezzi | Conserva lo stampo per gli ordini ripetuti | Per quanto tempo verrà conservato? |
È possibile ridurre i costi degli utensili?
I costi degli stampi dovrebbero essere controllati attraverso una progettazione migliore e requisiti più chiari, non selezionando lo stampo più economico senza valutare i rischi di produzione.
Semplifica il profilo laddove la funzionalità lo consenta.
Ridurre le scanalature superflue, le pareti estremamente sottili, le cavità profonde o gli angoli interni acuti può semplificare la produzione e la stabilizzazione dello stampo.
Una piccola modifica progettuale può migliorare la resa dell'estrusione e far risparmiare più denaro nella produzione in serie rispetto al risparmio sul costo iniziale degli stampi.
Separare le caratteristiche di estrusione dalle caratteristiche lavorate
Non tutte le caratteristiche devono essere realizzate nello stampo di estrusione. Una fessura, un foro, una filettatura o una superficie di precisione locale possono essere prodotte successivamente in modo più economico tramite lavorazione CNC.
CYMBER Metal'sofficina di lavorazione di precisione CNCÈ in grado di supportare operazioni di taglio, foratura, fresatura e finitura personalizzata quando un semilavorato estruso richiede ulteriori lavorazioni.
Rivedere le tolleranze prima di aprire lo stampo
Se ogni dimensione è contrassegnata con una tolleranza ristretta, i costi di attrezzaggio e di controllo del processo possono aumentare inutilmente. Gli acquirenti dovrebbero identificare quali dimensioni influiscono sull'assemblaggio, la tenuta, il contatto o l'aspetto e consentire tolleranze commerciali per le altre.
Utilizzare la domanda annua per valutare l'ammortamento degli utensili.
Uno stampo che può sembrare costoso per un piccolo ordine di prova potrebbe rivelarsi economico su una produzione ripetuta. Gli acquirenti dovrebbero confrontare il costo degli stampi per singolo pezzo con il volume di produzione previsto.
Il calcolo di base è:
Costo degli utensili per pezzo = Costo totale degli utensili / Quantità di produzione previstaAd esempio, la stessa quantità di stampi ha un impatto molto diverso su 500 pezzi e su 50.000 pezzi. La quantità esatta di stampi necessari dipende comunque dal disegno specifico e dal processo produttivo.
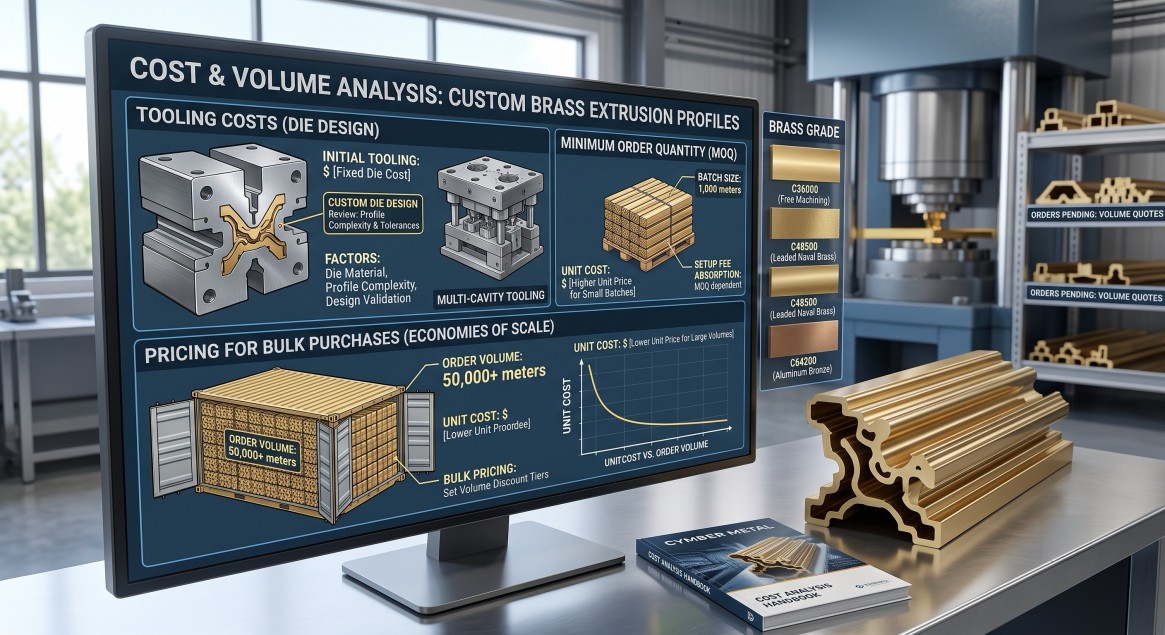
Come vengono calcolati i prezzi per ordini all'ingrosso?
Il prezzo finale dei profili estrusi in ottone su misura è solitamente composto da diverse voci di costo.
Prezzo all'ingrosso = costo del materiale in ottone + costo di conversione per estrusione + perdita di resa + raddrizzatura e taglio + lavorazione secondaria + ispezione + imballaggio + allocazione degli utensili, se applicabileCosto di lavorazione dell'ottone
La qualità dell'ottone e le condizioni del mercato dei metalli influiscono sulla componente della materia prima del preventivo. Il contenuto di rame e zinco, la provenienza del lingotto e la disponibilità della lega possono incidere sul costo.
Il preventivo deve specificare se il prezzo del materiale è fisso per un periodo di validità determinato o se è soggetto a ricalcolo al momento della conferma dell'ordine.
Peso del profilo
Il fornitore può calcolare il prezzo in base al peso teorico, al peso effettivo del prodotto finito o al peso della materia prima in ingresso. Gli acquirenti dovrebbero chiedere quale metodo viene utilizzato.
Per gli ordini a lungo termine, un valore di peso al metro approvato aiuta entrambe le parti a confrontare le quantità e a controllare i costi dei materiali.
Resa di estrusione
Non tutto il materiale grezzo si trasforma in un profilo finito accettabile. Le estremità dei lingotti, il materiale di prova, le perdite di materiale, il margine di raddrizzamento e le sezioni scartate influiscono sull'utilizzo del metallo.
Profili complessi o con tolleranze ristrette possono comportare rese inferiori e costi di conversione più elevati.
Taglio e tolleranza di lunghezza
I pezzi tagliati a lunghezze casuali sono generalmente più facili da produrre rispetto a molti pezzi corti tagliati con precisione. Il taglio a lunghezza fissa comporta manodopera, tempo di utilizzo delle attrezzature, perdita di materiale e requisiti di controllo qualità.
Finitura superficiale
La finitura grezza, la spazzolatura, la lucidatura, la sbavatura, la verniciatura e l'applicazione di pellicole protettive hanno costi diversi. I profili decorativi possono richiedere standard estetici più rigorosi rispetto ai componenti industriali interni.
Lavorazione secondaria
Foratura, fresatura, filettatura, svasatura e finitura CNC possono trasformare un estruso in un componente pronto per l'assemblaggio. Gli acquirenti devono chiarire se il preventivo si riferisce a profili grezzi o a pezzi finiti.
| fattore di prezzo | Condizione di costo inferiore | Condizione di costo più elevato |
|---|---|---|
| Progettazione del profilo | Sezione solida, semplice ed equilibrata | Sezione cava, a parete sottile o asimmetrica |
| Grado ottone | Lega comunemente disponibile | Lega speciale o dedicata |
| Tolleranza | tolleranza all'estrusione commerciale | Molteplici tolleranze critiche ristrette |
| Lunghezza | lunghezza standard o casuale | Lunghezze fisse corte con tolleranza ristretta |
| Superficie | Finitura laminata | Finitura lucida o a controllo estetico |
| Elaborazione | Solo estrusione grezza | Lavorazione CNC e operazioni multiple |
| Ispezione | Controlli dimensionali standard | Rapporto completo o ispezione da parte di terzi |
| Imballaggio | pacchetti standard | Casi di protezione individuale o di esportazione |
Perché il prezzo al chilogrammo può essere fuorviante
Un prezzo basso al chilogrammo potrebbe escludere i costi di attrezzaggio, lavorazione, ispezione, imballaggio o perdite di resa. Potrebbe anche riferirsi a tolleranze o requisiti di finitura superficiale diversi.
Quando si confrontano i fornitori, gli acquirenti dovrebbero normalizzare i preventivi verificando:
- Se viene quotato lo stesso grado di ottone
- Sia che gli utensili siano inclusi o separati
- Se vengono accettate le stesse dimensioni e tolleranze
- Sia che il prezzo si riferisca a lunghezze di laminazione o a pezzi tagliati
- Se la lavorazione secondaria è inclusa
- Se i rapporti di ispezione sono inclusi
- Se l'imballaggio soddisfa i requisiti di esportazione
- Se vengono specificati i termini di adeguamento del prezzo dei metalli
Il confronto corretto si basa sul costo totale, comprensivo di prezzo di acquisto e costo del prodotto utilizzabile, e non solo sul prezzo di estrusione al chilogrammo.
Ordini di campioni vs ordini all'ingrosso
Un ordine di primo articolo viene utilizzato principalmente per verificare lo stampo e il profilo. Non ci si deve aspettare che abbia lo stesso prezzo unitario di un ordine ripetuto stabile.
| Fase di ordine | Principale specialista | Caratteristiche tipiche dei costi |
|---|---|---|
| Recensione del disegno | Confermare la fattibilità produttiva | Valutazione ingegneristica |
| Ordine degli utensili | Produci lo stampo dedicato | costo di sviluppo una tantum |
| Estrusione di prova | Verificare il flusso del metallo e le dimensioni | Elevati costi di avviamento per chilogrammo |
| campioni del primo articolo | Ottenere l'approvazione dell'acquirente | Ispezione ed eventuali correzioni |
| Lotto pilota | Verificare l'assemblaggio e la produzione | Volume moderato, costo unitario più elevato |
| Produzione di massa | Conseguire un output ripetibile stabile | Migliore configurazione e utilizzo dei materiali |
| Ripeti l'ordine | Riutilizzo di stampi e processi approvati | Nessun nuovo strumento a meno che non si verifichino modifiche |
Gli acquirenti non dovrebbero saltare l'approvazione del primo prototipo per un profilo complesso solo per ridurre i tempi di consegna. Una fase di campionatura controllata può prevenire perdite ben maggiori durante la produzione in serie.
Cosa dovrebbe essere incluso in una richiesta di preventivo per estrusi in ottone?
Una richiesta di offerta (RFQ) completa consente al fornitore di valutare la fattibilità e di fornire un preventivo con meno ipotesi.
Informazioni tecniche richieste
- Disegno 2D completamente quotato
- Modello 3D, ove disponibile
- Grado ottone
- Tipo di profilo: pieno, cavo o semicavo
- Dimensioni critiche e tolleranze
- Requisiti di rettilineità e torsione
- Lunghezza di taglio e tolleranza di lunghezza
- Finitura superficiale
- Lavorazione secondaria
- Requisiti di ispezione e documentazione
- Metodo di imballaggio
Informazioni commerciali richieste
- Quantità di prova
- Prima quantità ordinata all'ingrosso
- Previsioni annuali
- Luogo di consegna
- Data di consegna richiesta
- Aspettative di proprietà degli strumenti
- Valuta di quotazione
- requisito di validità del prezzo
L'acquirente può inviare la seguente richiesta:
Si prega di fornire un preventivo separato per la nuova attrezzatura di estrusione rispetto alla produzione del profilo. Il preventivo deve indicare la qualità dell'ottone, il peso del profilo al metro, il quantitativo minimo d'ordine (MOQ) per l'estrusione, la quantità di prova, il prezzo all'ingrosso, i tempi di consegna dello stampo, i tempi di consegna del campione, i tempi di consegna per la produzione di massa, le eventuali correzioni dello stampo, i documenti di collaudo e l'imballaggio per l'esportazione.Domande da porsi prima di pagare per una nuova matrice
Prima di aprire una nuova filiera di estrusione, gli acquirenti dovrebbero chiedersi:
- Il fornitore ha verificato la fattibilità dell'estrusione del disegno?
- Le tolleranze richieste sono ottenibili tramite estrusione o è necessaria la lavorazione meccanica?
- Lo stampo in questione è pieno, cavo o composto da più parti?
- Quante correzioni di stampo sono incluse?
- A chi appartiene lo stampo dopo il pagamento?
- Lo stampo può essere utilizzato solo per gli ordini di questo acquirente?
- Per quanto tempo verrà conservato?
- Cosa succede se il primo campione non corrisponde al disegno approvato?
- È necessario un nuovo stampo se il disegno cambia?
- Il campione sarà accompagnato da una relazione dimensionale?
Questi punti devono essere concordati per iscritto prima dell'inizio della produzione degli stampi.
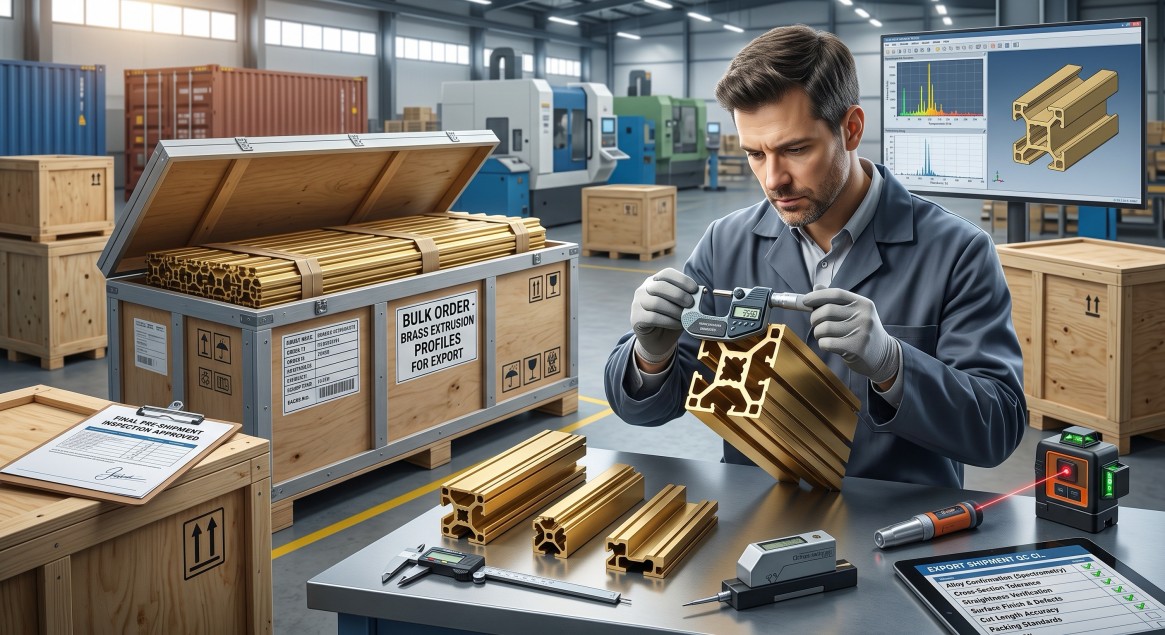
Ispezione prima della spedizione in blocco
I profili personalizzati devono essere verificati rispetto al disegno approvato e al campione di pre-produzione.
Gli elementi importanti da controllare includono:
| Elemento da ispezionare | Cosa verificare |
|---|---|
| Conferma dell'assetto | Voto, chimica e certificato |
| Sezione trasversale | Dimensioni critiche e spessore della parete |
| Peso al metro | Coerenza dei materiali e base di determinazione del prezzo |
| Rettilineità | Idoneità al montaggio e alla lavorazione |
| Intrecciare | Allineamento lungo la lunghezza del profilo |
| Lunghezza tagliata | Lunghezza del pezzo e squadratura dell'estremità |
| Superficie | Graffi, ammaccature, linee di stampaggio e ossidazione |
| Caratteristiche lavorate | Posizione del foro, filettatura e dimensioni fresate |
| Imballaggio | Protezione da urti, umidità e deformazioni |
| Tracciabilità | Identificazione del lotto, del calore e dell'ordine |
Per gli ordini che richiedono ulteriori lavorazioni, il controllo qualità deve distinguere tra tolleranze di estrusione e tolleranze finali di lavorazione.
Perché gli acquirenti scelgono CYMBER Metal
CYMBER Metal fornisce ottone, rame, bronzo, leghe CuCrZr, alluminio e prodotti metallici lavorati su misura per acquirenti industriali internazionali.
Per progetti di estrusione di ottone personalizzati, il supporto può includere:
- Revisione della qualità e del profilo dell'ottone
- Discussione sulla producibilità tramite estrusione
- Nuovi strumenti e coordinamento del primo articolo
- Taglio personalizzato
- Lavorazione secondaria CNC
- Ispezione dimensionale
- Imballaggio per l'esportazione
- Supporto per ordini multipli ripetuti
Gli acquirenti possono anche rivedere CYMBER Metalgamma di prodotti in ottoneEcapacità di lavorazione di precisionequando un profilo estruso deve essere fornito come componente finito.
Conclusione
Il quantitativo minimo d'ordine (MOQ), i costi di attrezzaggio e i prezzi per ordini all'ingrosso di profili estrusi in ottone personalizzati non possono essere valutati solo in base al peso del profilo. La disponibilità dei materiali, il design della sezione trasversale, la complessità dello stampo, la resa produttiva, le tolleranze, la lunghezza, la finitura superficiale, la lavorazione e l'ispezione influiscono tutti sul preventivo.
Il modo più efficace per controllare i costi è coinvolgere il fornitore prima che il disegno venga definito in via definitiva. Un'analisi di fattibilità può individuare quali elementi devono essere estrusi, quali lavorati meccanicamente e quali tolleranze possono essere modificate senza compromettere la funzionalità.
Prima di effettuare un ordine, richiedere valori separati per utensili, campioni di prova e produzione in serie. Confermare per iscritto la proprietà degli utensili, le correzioni degli stampi, l'ambito di ispezione e l'imballaggio. Gli acquirenti con un nuovo disegno del profilo possono inviare le specifiche tramite ilPagina dei contatti di CYMBER MetalPer revisione tecnica e preventivo.
FAQ
Qual è il quantitativo minimo d'ordine (MOQ) tipico per i profili estrusi in ottone personalizzati?
Non esiste un unico quantitativo minimo d'ordine (MOQ) standard. Dipende dalla qualità dell'ottone, dal peso del profilo, dalla configurazione della pressa, dalla disponibilità del lingotto, dalle prove dello stampo, dalla resa produttiva e dalle lavorazioni secondarie. I fornitori devono calcolare il MOQ dopo aver esaminato il disegno e la domanda annua prevista.
Il costo degli utensili è incluso nel prezzo del profilo in ottone?
La realizzazione degli stampi viene solitamente quotata separatamente per un nuovo profilo personalizzato. Gli acquirenti devono verificare se la progettazione dello stampo, l'estrusione di prova, le correzioni, i campioni, la manutenzione e lo stoccaggio sono inclusi.
È possibile ottenere il rimborso del costo degli stampi dopo un ordine di grandi dimensioni?
Ciò dipende dall'accordo commerciale. Alcuni fornitori possono ammortizzare o accreditare gli stampi in base a un volume di produzione concordato, mentre altri li mantengono come costo di sviluppo separato. Tale condizione deve essere specificata nel preventivo o nel contratto di acquisto.
A chi appartiene lo stampo per l'estrusione dell'ottone?
La proprietà dipende dall'accordo di attrezzaggio. Il pagamento di un corrispettivo per l'attrezzaggio non chiarisce automaticamente i diritti di stoccaggio, esclusività o trasferimento. Gli acquirenti sono tenuti a verificare la proprietà e l'uso consentito prima di effettuare il pagamento.
Perché il prezzo del campione è superiore al prezzo all'ingrosso?
Nell'estrusione di prova, i costi di impostazione, collaudo della matrice, perdita di materiale, taglio e ispezione sono distribuiti su una piccola quantità. La produzione di massa stabile, invece, utilizza in genere il materiale e il tempo macchina in modo più efficiente.
È possibile fornire un profilato di ottone personalizzato come pezzo finito?
Sì. I profili possono essere tagliati, forati, fresati, filettati, lucidati o altrimenti lavorati dopo l'estrusione. Gli acquirenti devono specificare le dimensioni finali, le tolleranze, i requisiti di superficie e le esigenze di ispezione nella richiesta di offerta.
Quali file devono fornire gli acquirenti per richiedere un preventivo?
Un disegno 2D quotato è essenziale. Un modello 3D, la qualità dell'ottone, la quantità di prova, la domanda annuale, le tolleranze critiche, la finitura superficiale, i requisiti di lavorazione e le istruzioni di imballaggio miglioreranno la precisione del preventivo.
Data di pubblicazione: 10 luglio 2026