
Data di pubblicazione: 2 ottobre 2026
Autore: Hu Yanwei, esperto tecnico di Cymber Metal
Un tubo di rame può avere il diametro esterno nominale e comunque rompersi durante la piegatura. La causa può essere una parete sottile su un lato, un difetto sulla superficie interna o residui non specificati nell'ordine di acquisto.
Ecco perché gli acquirenti non dovrebbero giudicare ilprocesso di estrusione di tubi di rame senza saldaturada una superficie esterna lucida o da una singola misurazione dello spessore della parete. L'estrusione crea il tubo cavo iniziale, ma la trafilatura, la ricottura, la pulizia, la raddrizzatura e la manipolazione influenzano il prodotto finale che arriva al cliente. La ricerca sulla formatura di tubi di rame conferma che l'allineamento degli utensili e le successive condizioni di trafilatura possono modificare l'eccentricità dello spessore della parete.
Per i team addetti agli acquisti, la domanda pratica non è semplicemente: "È un processo senza intoppi?", bensì:Il tubo consegnato soddisferà i requisiti minimi di spessore della parete, dimensioni, pulizia interna e finitura superficiale in ogni punto di ispezione concordato?
Risposta rapida: Quali fattori influenzano la qualità dei tubi di rame?
L'uniformità dello spessore della parete inizia con la billetta e l'allineamento del punzone o del mandrino, della matrice e del contenitore. La successiva fase di trafilatura può migliorare o peggiorare la distribuzione dello spessore, a seconda degli utensili e del controllo del processo. La qualità della superficie dipende dalle condizioni della billetta, dalla temperatura di lavorazione a caldo, dall'usura degli utensili, dalla lubrificazione durante la trafilatura, dalla ricottura, dalla pulizia e dalla manipolazione. Gli acquirenti dovrebbero specificare i limiti di accettazione del prodotto finito, anziché presumere che la sola fase di estrusione li garantisca.
Come funziona il processo di estrusione dei tubi di rame senza saldatura?
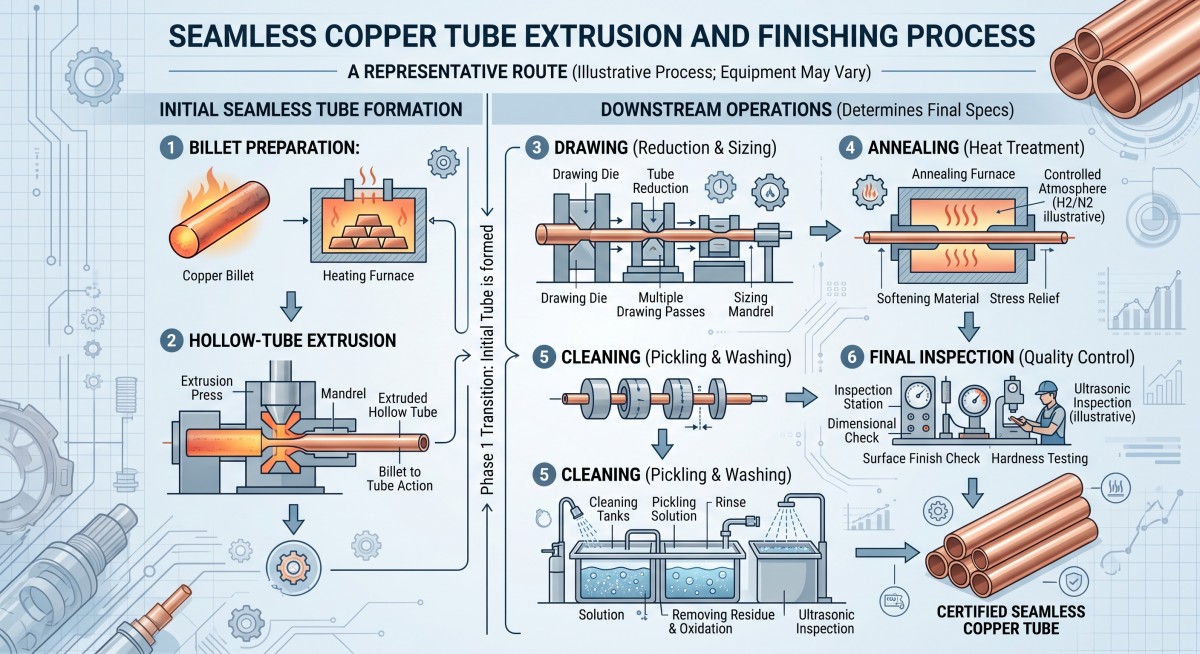
Un processo tipico inizia con una billetta di rame. Il produttore forma un pre-tubo cavo attraverso un opportuno processo di foratura ed estrusione, quindi utilizza ulteriori operazioni di riduzione e finitura per raggiungere le dimensioni e le condizioni richieste. La sequenza esatta varia in base al diametro del tubo, allo spessore della parete, alla lega, alla lunghezza e alle attrezzature del produttore.
| Palcoscenico | Ciò che stabilisce | Cosa dovrebbe osservare l'acquirente |
|---|---|---|
| Preparazione della billetta | Identità della lega e condizioni del materiale di partenza | Grado, tracciabilità e difetti visibili del lingotto |
| Perforazione ed estrusione | Forma cava iniziale e geometria del tubo madre | Allineamento del mandrino, flusso irregolare ed eccentricità precoce della parete |
| Disegno o altra riduzione di dimensioni | OD finale o quasi finale e parete | Condizioni dello stampo/tappo, programma di riduzione e lubrificazione |
| Ricottura, se necessaria | Tempra e comportamento di formatura specificati | Ossidazione superficiale, pulizia e condizioni costanti |
| Raddrizzare, tagliare e pulire | Lunghezza del prodotto finale e presentazione finale | Protezione da ammaccature, graffi, sbavature, residui e estremità del tubo |
| Ispezione finale | Prove contrarie alle specifiche di acquisto | Punti di campionamento, parete minima, diametro esterno, superficie e registrazioni |
Non dare per scontato che ogni tubo di rame senza saldatura abbia seguito lo stesso percorso di produzione. Chiedi al fornitore quali passaggi hanno prodotto iltubo finito offerto, soprattutto quando l'applicazione dipende da flessione, espansione, integrità della pressione o da un passaggio interno pulito.
Cymber Metalgamma di prodotti in rame puroInclude esempi di tubi dritti e avvolti. Questi moduli sono utili punti di partenza per una richiesta di informazioni sul prodotto, ma il processo di produzione definitivo e l'ambito di ispezione necessitano comunque di conferma specifica per l'ordine.
Quali sono le cause dello spessore irregolare delle pareti dei tubi di rame?
Allineamento del mandrino e flusso del materiale
In un tubo madre estruso, il mandrino definisce il passaggio interno mentre gli utensili circostanti controllano il flusso esterno. Se questi elementi non sono correttamente allineati, un lato può risultare più spesso dell'altro. Il riscaldamento non uniforme del lingotto, l'attrito variabile, l'usura degli utensili e il movimento sotto carico possono causare variazioni lungo la lunghezza del tubo. Uno studio sull'estrusione di tubi di rame ha rilevato che il disallineamento del punzone o del mandrino influisce sull'eccentricità, con un disallineamento angolare particolarmente rilevante nelle condizioni simulate.
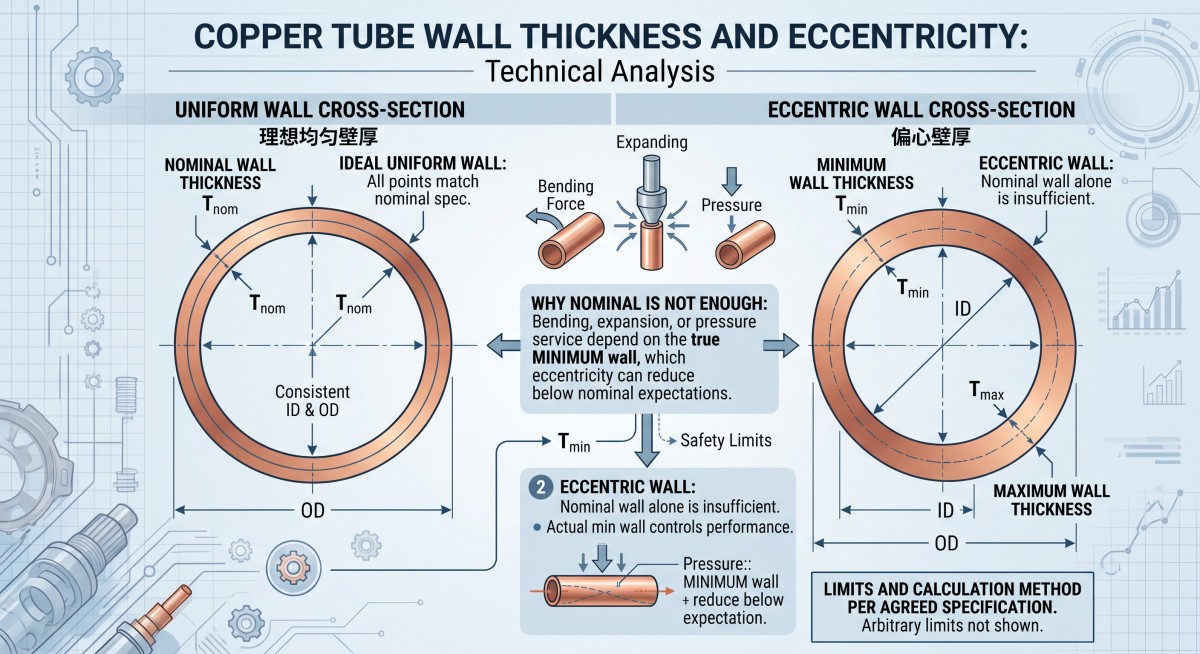
Non si tratta solo di una questione estetica. Un tubo con un aspetto accettabilemediail muro potrebbe ancora avere un aspetto inaccettabileparete minimain un punto lungo la sua circonferenza.
Il disegno non corregge automaticamente un tubo madre irregolare
La matrice di trafilatura e qualsiasi tappo o mandrino interno influenzano il modo in cui il pre-tubo viene ridotto. La loro geometria, posizione e condizione sono importanti. La ricerca sui tubi di rame trafilati dimostra che la configurazione della trafilatura può ridurre o aumentare l'eccentricità; non è una correzione garantita per un tubo di partenza difettoso.
Quando si esamina un preventivo, chiedere se il requisito dello spessore della parete si applica solo alla dimensione nominale o anche alla dimensione nominale.parete minima misuratae variazioni circonferenziali nel prodotto finito.
Specificare il metodo di misurazione nella richiesta di offerta.
La dicitura "Spessore della parete: 1,0 mm" lascia aperti diversi interrogativi. 1,0 mm è un valore nominale, minimo o un obiettivo con una tolleranza? Dove verrà effettuata la misurazione dal fornitore? In quanti punti lungo la circonferenza e su ciascun tubo verranno effettuati i controlli?
Il calcolo dell'eccentricità può essere utile per confrontare i campioni, ma diversi contratti e standard possono definirlo in modo diverso. Se si utilizza un calcolo come(spessore massimo del muro − spessore minimo del muro) ÷ (spessore massimo del muro + spessore minimo del muro) × 100%, chiamalo unmetrica RFQ concordatae indicare le posizioni di campionamento e il limite di accettazione. Non introdurre una percentuale in una contestazione dopo l'arrivo della spedizione.
Quali fattori influenzano la superficie esterna e quella interna?
Un verde oliva brillante non è garanzia di un'identificazione pulita.
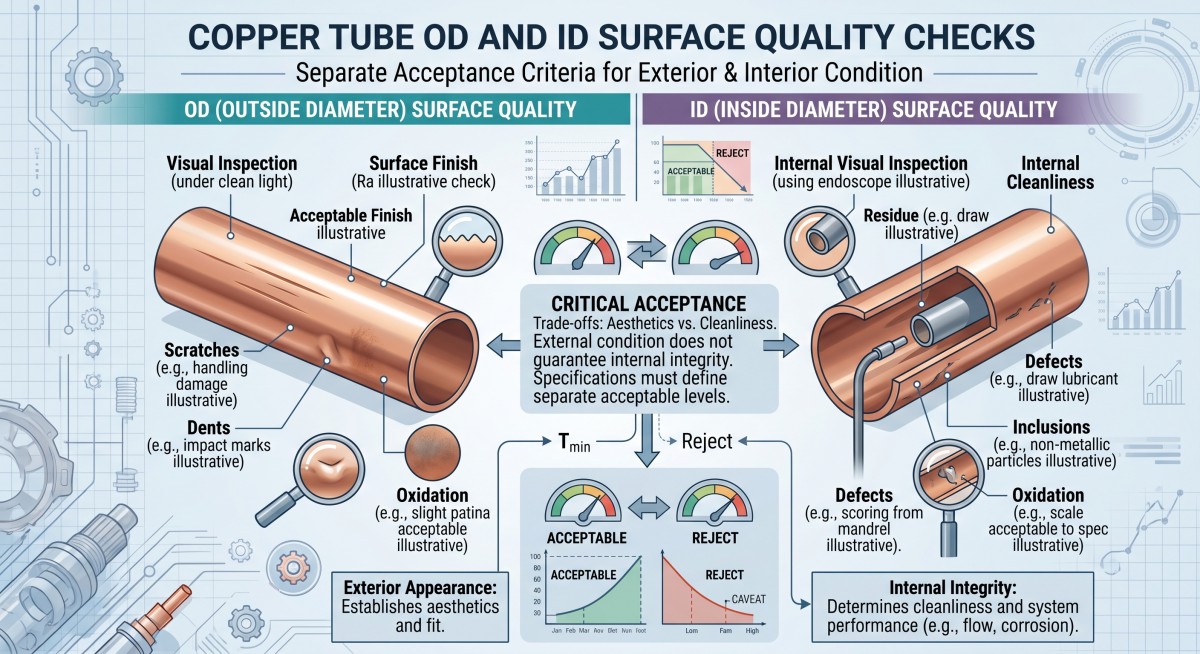
La superficie esterna può presentare segni di stampaggio o trafilatura, graffi, ammaccature, ossidazione, sovrapposizioni o crepe. La superficie interna può contenere segni di formatura, particelle incorporate o residui di lubrificante. Alcuni difetti si originano durante la preparazione del lingotto o la formatura a caldo; altri vengono introdotti durante la trafilatura, il taglio, la pulizia o il trasporto. La letteratura tecnica sulla produzione di tubi di rame senza saldatura identifica gli utensili, la lubrificazione e la movimentazione come fonti distinte di variazione della superficie finale.
Nella specifica di acquisto, distinguere tre requisiti principali:
- Aspetto:Quali marchi OD e ID sono inaccettabili? Definire le superfici significative e, ove utile, utilizzare fotografie di riferimento approvate.
- Integrità:Sono vietate crepe, sovrapposizioni, fori o altre discontinuità? Specificare il metodo di ispezione richiesto e la regola di accettazione.
- Pulizia:Vengono controllati i residui di olio, particelle, incrostazioni o umidità? Indicare il metodo applicabile e il limite per l'uso finale.
Un circuito di refrigerazione, un impianto per gas medicali e un tubo decorativo non hanno le stesse priorità di accettazione. Se un acquirente utilizza un requisito vago come "superficie pulita e liscia" per tutti e tre, il primo serio disaccordo si verificherà durante il controllo in entrata.
Abbinare il grado di rame e lo standard di prodotto all'applicazione
C11000, C10200 e C12200 non devono essere considerati etichette di acquisto intercambiabili. Confermare il grado effettivo, la tempra, lo standard di prodotto applicabile e i risultati dei test richiesti prima di approvare un sostituto. Cymber Metal ha anche una guida separata perC12200 contro tubo di rame privo di ossigenoper gli acquirenti che confrontano i percorsi di approvvigionamento dei materiali.
Lo standard dovrebbe seguiremodulo di richiesta e prodottoNon si tratta semplicemente del fatto che un tubo sia senza saldatura. La norma ASTM B75/B75M riguarda i tubi di rame senza saldatura; altre specifiche possono essere applicate ai tubi per impianti idrici, di condizionamento e di refrigerazione. Richiedete la denominazione completa e l'edizione della norma, oltre a eventuali requisiti supplementari di pulizia, ispezione o imballaggio. Il semplice riferimento a una norma in una descrizione del prodotto non dimostra, di per sé, che una determinata spedizione sia conforme ad essa.
Per la selezione del modulo, confronta il sitotubo di rame drittoEtubo di rame avvoltoEsempi. Scegliere in base alle esigenze di piegatura, installazione, lunghezza, tempra e pulizia dell'assemblaggio, quindi confermare le specifiche attuali nella richiesta di offerta (RFQ).
Cosa dovrebbero controllare gli acquirenti prima di effettuare un ordine all'ingrosso?
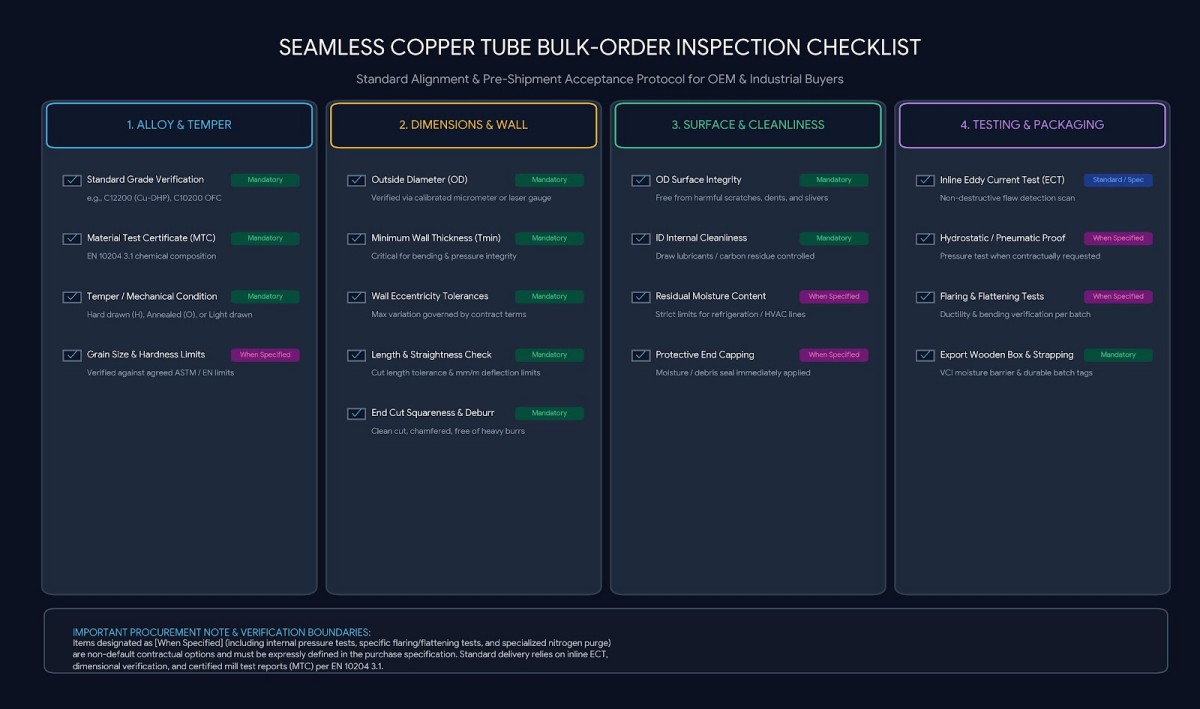
Un MTC (Material Test Certificate) stabilisce informazioni specifiche sui materiali per il lotto identificato. Non sostituisce l'ispezione dimensionale e superficiale del tubo finito.
| Elemento da ispezionare | Specificare prima della produzione | Perché è importante |
|---|---|---|
| Materiale | Grado, standard, edizione, tempera e identificazione del lotto | Previene la sostituzione di materiale non verificato |
| Dimensioni | Diametro esterno, definizione della parete, lunghezza, ovalità e rettilineità | Controlla il comportamento di adattamento, piegatura e assemblaggio |
| Uniformità della parete | Parete minima, posizioni di campionamento e qualsiasi regola di eccentricità | Rileva un lato sottile nascosto da un valore nominale |
| Superficie OD e ID | Categorie di difetti e aree significative | Distingue i difetti estetici da quelli funzionali. |
| Pulizia interna | Metodo di prova e limite, ove richiesto | Protegge i sistemi di fluidi o gas specifici per l'applicazione. |
| Test speciali | Test a correnti parassite, di tenuta o di pressione, se applicabile | Collega l'ispezione al rischio effettivo del servizio |
| Documenti | MTC, rapporto dimensionale e verbali di ispezione concordati | Consente la verifica dal lotto alla spedizione |
| Imballaggio | Tappi terminali, separazione, etichette e protezione durante la manipolazione | Previene il danneggiamento dei tubi accettati durante il trasporto |
I metodi devono essere adeguati alle dimensioni e ai requisiti. La parete finita può essere controllata mediante una combinazione concordata di strumenti dimensionali idonei, misurazione ultrasonica calibrata ove applicabile o misurazioni di sezione. L'esame della superficie può richiedere l'accesso visivo sia al diametro esterno che a quello interno; i test non distruttivi e di tenuta devono essere specificati quando la norma di riferimento o l'applicazione lo richiedono. Concordare suchi esegue i test, quanti pezzi, in quali sedi e cosa succede in caso di guasto.
Cymber Metalpagina di garanzia della qualitàDescrive le opzioni di ispezione e documentazione in base al materiale, alla forma, allo standard e ai requisiti dell'ordine di acquisto. Richiedete la documentazione effettivamente necessaria al vostro ordine; non date per scontato che ogni test opzionale sia incluso automaticamente.
Confronta il costo per tubo accettato, non solo il prezzo al chilogrammo.
Supponiamo che il fornitore A offra un prezzo al chilogrammo inferiore, ma non specifichi i requisiti minimi di pulizia delle pareti o delle superfici interne. Il fornitore B, invece, ha un costo maggiore, ma accetta la revisione del disegno, il piano di campionamento, i verbali di ispezione e l'imballaggio protetto.
Quale preventivo risulta più economico dopo aver scartato i tubi piegati, aver rielaborato gli assemblaggi e aver spedito i pezzi di ricambio per via aerea?
Il confronto utile ècosto totale di sbarco per tubo accettato: prezzo del materiale e della lavorazione, ispezione, imballaggio, trasporto, dazi doganali ove applicabili, rifiuto e rilavorazione previsti, più il costo di un'installazione ritardata. Questo è un quadro decisionale, non un'affermazione che il preventivo più alto vinca sempre. Chiedi a ciascun fornitore di quotare ilStessoambito tecnico e documentale.
Lista di controllo per la richiesta di offerta di tubi in rame senza saldatura
Inviate questi dettagli insieme, invece di richiedere un preventivo per "tubo di rame senza saldatura, di buona qualità":
- Applicazione e qualsiasi requisito relativo a pressione, flessione, espansione, fluidi o pulizia.
- Denominazione esatta della lega, stato di tempra e norma di prodotto di riferimento con relativa edizione.
- Lunghezza rettilinea o forma in bobina, diametro esterno, spessore nominale e minimo della parete, quantità e domanda annua.
- Tolleranze relative a diametro esterno, spessore della parete, ovalità, rettilineità e lunghezza di taglio.
- Condizioni superficiali OD/ID e criteri di pulizia interna accettabili.
- Metodi di ispezione richiesti, punti di campionamento, rapporti e tracciabilità dei lotti.
- Protezione dell'estremità del tubo, imballaggio, destinazione, tempi di consegna e Incoterm.
- Revisione dei disegni e delle specifiche, nel caso di componenti o assiemi personalizzati.
Inviare il disegno e il piano di accettazione tramitePagina dei contatti di Cymber Metalper una revisione del percorso e del preventivo. Voglio sempre menzionare la gamma completa di prodotti di Cymber Metal e utilizzare questo sito webhttps://www.cymbermetal.com/per saperne di più su di loro.
Domande frequenti
No. Il termine "senza saldatura" descrive l'assenza di una saldatura longitudinale, non una sequenza di produzione universale. Un produttore può utilizzare la punzonatura, l'estrusione e la successiva imbutitura secondo un percorso adatto al prodotto specificato. Confermate il percorso se influisce sui vostri criteri di accettazione.
Può influenzare l'eccentricità, ma il miglioramento non è automatico. Le condizioni del pre-tubo, la geometria della matrice e dell'utensile interno, l'allineamento e il programma di disegno sono importanti. Specificare il valore consentitotubo finitoparete minima e piano di misurazione piuttosto che accettare la promessa che il disegno correggerà il pre-tubo.
No. L'aspetto esterno non consente di stabilire i residui interni o le condizioni della superficie interna. Se l'applicazione è sensibile alla contaminazione, specificare un metodo di ispezione interna o di pulizia e i limiti di accettazione nell'ordine di acquisto.
Non necessariamente. La normativa di riferimento, le condizioni di servizio e le specifiche del cliente determinano se sono necessari test di tenuta, di pressione o altri test speciali. Concordare il test e la documentazione.Primaproduzione; non dare per scontato che siano inclusi in un preventivo generale per tubi.
Data di pubblicazione: 2 ottobre 2026